点焊机焊接电流与压力的黄金比例
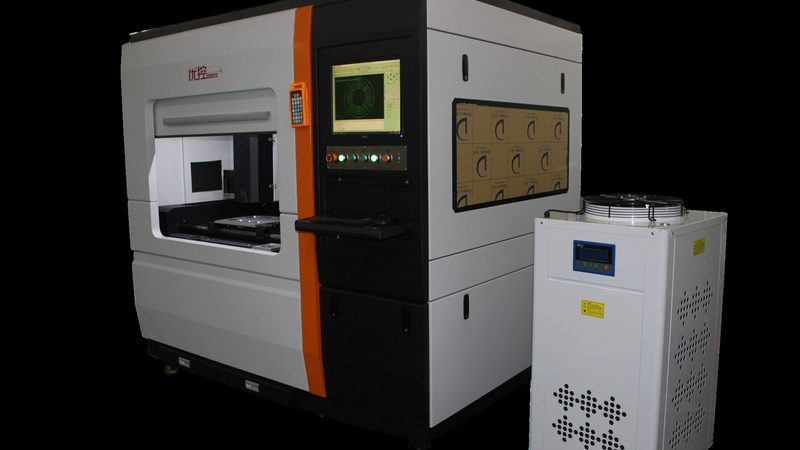
标题:点焊机焊接电流与压力的黄金比例
一、点焊机焊接电流与压力的关系
点焊机是焊接领域的重要设备,其焊接电流与压力是影响焊接质量的关键因素。在点焊过程中,焊接电流和压力需要保持一定的比例关系,以确保焊接质量。
二、点焊电流的选择
点焊电流的选择取决于焊接材料的种类、厚度以及焊接速度等因素。一般来说,焊接电流与焊接材料厚度成正比,与焊接速度成反比。以下是一些常见的点焊电流选择:
1. 焊接低碳钢:当焊接材料厚度为1-2mm时,焊接电流范围为10-20kA;当焊接材料厚度为2-5mm时,焊接电流范围为20-40kA。
2. 焊接不锈钢:当焊接材料厚度为1-2mm时,焊接电流范围为15-25kA;当焊接材料厚度为2-5mm时,焊接电流范围为25-45kA。
3. 焊接铝及铝合金:当焊接材料厚度为1-2mm时,焊接电流范围为15-30kA;当焊接材料厚度为2-5mm时,焊接电流范围为30-60kA。
三、点焊压力的选择
点焊压力的作用是使焊接点处的金属局部变形,形成焊点。点焊压力的选择与焊接电流和焊接速度有关。以下是一些常见的点焊压力选择:
1. 焊接低碳钢:当焊接电流为10-20kA时,点焊压力范围为0.2-0.4MPa;当焊接电流为20-40kA时,点焊压力范围为0.4-0.6MPa。
2. 焊接不锈钢:当焊接电流为15-25kA时,点焊压力范围为0.3-0.5MPa;当焊接电流为25-45kA时,点焊压力范围为0.5-0.7MPa。
3. 焊接铝及铝合金:当焊接电流为15-30kA时,点焊压力范围为0.3-0.5MPa;当焊接电流为30-60kA时,点焊压力范围为0.5-0.8MPa。
四、点焊电流与压力的黄金比例
在实际生产中,为了获得最佳的焊接效果,需要找到点焊电流与压力的黄金比例。以下是一些经验公式:
1. 焊接低碳钢:点焊电流与点焊压力的比例为1:0.5-1。
2. 焊接不锈钢:点焊电流与点焊压力的比例为1:0.6-1。
3. 焊接铝及铝合金:点焊电流与点焊压力的比例为1:0.7-1。
五、总结
点焊机焊接电流与压力的黄金比例是保证焊接质量的关键。在实际生产中,应根据焊接材料的种类、厚度以及焊接速度等因素,选择合适的点焊电流和压力,以获得最佳的焊接效果。